Artykuł sponsorowany
Jak kształt ładunku i warunki transportu wpływają na skuteczność owijania palet folią
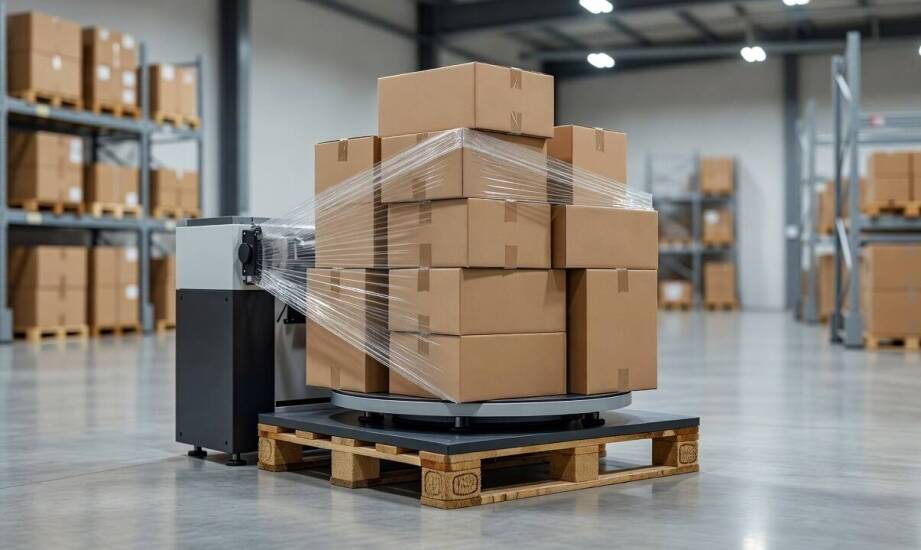
W magazynie dwie identyczne palety z kartonami często przechodzą ten sam proces zabezpieczania na automatycznej owijarce. Po kilkuset kilometrach trasy jedna dociera na miejsce nienaruszona, podczas gdy druga ma wyraźnie przesunięte warstwy i wgniecione narożniki. Taka różnica rzadko wynika z błędu samej maszyny, a znacznie częściej z niedopasowania ustawień do specyfiki towaru. Kształt ładunku, jego rozkład masy oraz przewidywane środowisko transportowe bezpośrednio wpływają na to, jak materiał opakowaniowy zachowa się w ruchu. Skuteczne streczowanie palet wymaga traktowania ładunku i folii jako jednego współpracującego układu fizycznego, a nie tylko mechanicznego owinięcia plastikiem.
Cechy ładunku decydujące o punkcie stabilizacji
Rozkład masy i całkowita wysokość palety zmieniają punkt, od którego materiał zaczyna realnie stabilizować towar. W przypadku lżejszych ładunków często przyjmuje się bazowe ustawienia maszyny, jednak wartości te stanowią jedynie punkt wyjścia. Zależnie od przeprowadzonych testów wytrzymałościowych i konkretnego zastosowania, dla palet o mniejszej wadze stosuje się zazwyczaj folie o grubości kilkunastu mikrometrów. Wraz ze wzrostem obciążenia konieczne staje się zwiększenie liczby warstw oraz zastosowanie grubszego materiału. Wysokie konstrukcje wymagają dodatkowego wzmocnienia w środkowej strefie, ponieważ wyżej położony środek masy potęguje wychylenia podczas manewrów drogowych.
Faktura powierzchni ładunku wymusza zupełnie inne podejście do naciągu i rozkładu pasm. Gładkie opakowania tekturowe lub zadrukowane folie charakteryzują się niskim współczynnikiem tarcia. Śliska powierzchnia wymaga wyższego napięcia materiału i zagęszczenia obrotów u podstawy, aby cała struktura nie ześlizgiwała się z drewnianego nośnika. Z kolei chropowate worki budowlane czy wystające elementy metalowe drastycznie zwiększają ryzyko lokalnego rozerwania powłoki. Zakładka między kolejnymi pasmami, określana w branży jako overlap, jest wtedy precyzyjnie regulowana w oparciu o geometrię towaru, co pozwala zminimalizować ryzyko powstawania luk.
Folia stretch przemysłowa znacznie różni się od standardowych materiałów pakowych swoimi parametrami technicznymi. Kluczową właściwością materiałów maszynowych jest wysoka rozciągliwość połączona z pamięcią kształtu. Pozwala to na mocne napięcie wstępne, po którym powłoka dąży do pierwotnego wymiaru, ściśle opinając towar. Taki mechanizm obniża jednostkowe zużycie plastiku przy jednoczesnym utrzymaniu wysokiej siły docisku do palety.
Wzmocnienia struktury a wpływ warunków logistyki
Zabezpieczanie newralgicznych punktów palety zależy od geometrii samego towaru i ryzyka jego przemieszczenia. Solidne połączenie ładunku z paletą wymaga stworzenia mocnej kotwicy u podstawy, co osiąga się poprzez zwielokrotnienie obrotów maszyny w najniższym punkcie. Szczyt konstrukcji zabezpiecza się dodatkowymi pasmami materiału, co ma szczególne znaczenie przy piętrowaniu towaru w naczepie. Ostre narożniki stanowią największe zagrożenie dla integralności opakowania. Zamiast owijać całą wysokość palety wieloma warstwami grubego plastiku, optymalizuje się naciąg w strefach brzegowych lub stosuje sztywne kątowniki tekturowe.
Wymagania wobec powłoki ochronnej rosną wraz ze stopniem skomplikowania łańcucha dostaw. Wibracje generowane przez osie pojazdu ciężarowego nieustannie testują wytrzymałość tworzywa na mikropęknięcia. Nagłe manewry, w trakcie których siły hamowania osiągają wysokie wartości ujemnych przyspieszeń, sprawdzają przyczepność poszczególnych warstw do siebie. Środowisko logistyczne decyduje również o konieczności ochrony przed zmienną pogodą. Chociaż materiał opakowaniowy nie tworzy w pełni wodoszczelnej bariery, właściwie nałożona folia zapewnia zwiększoną ochronę przed wilgocią i przypadkowym zachlapaniem. Długotrwałe składowanie na zewnątrz naraża tworzywo na promieniowanie UV oraz wahania temperatur, co osłabia jego sprężystość.
Praktyka rynkowa pokazuje, że powtarzalność procesu pakowania opiera się na sprzężeniu możliwości maszyny z odpowiednim surowcem. Dystrybuująca zaawansowane systemy pakujące marka VINCENT dobiera parametry maszyn do indywidualnej charakterystyki ładunków klientów, co zapobiega awariom w transporcie. Odpowiednia kalibracja naciągu wstępnego i prędkości wózka pozwala na precyzyjne odtworzenie zaplanowanego schematu owijania przy każdym kolejnym cyklu pakowania.
Projektowanie procesu zabezpieczania towaru opiera się na ścisłej hierarchii działań analitycznych. Punktem wyjścia zawsze pozostaje fizyczna charakterystyka samego ładunku, czyli jego waga, geometria oraz wrażliwość na zgniatanie. Dopiero w drugim kroku analizuje się obciążenia wynikające z wybranego środka transportu i docelowego miejsca magazynowania. Technika owijania i dobór grubości tworzywa stanowią techniczny finał tej analizy, pozwalający na uzyskanie stabilności przy racjonalnym zużyciu surowca. Zrozumienie mechaniki współpracy palety z folią eliminuje powstawanie uszkodzeń transportowych i usprawnia działanie strefy wydań w zakładzie produkcyjnym.
Kategorie artykułów
Polecane artykuły
Jak działa automatyczny zgarniacz obornika i od czego zależy jego dopasowanie do obory
Codzienne gromadzenie się odchodów na korytarzach gnojno-spacerowych wymusza stałą obsługę, zwłaszcza w większych gospodarstwach hodowlanych. Ręczne usuwanie nawozu przy użyciu narzędzi gospodarskich sprawdza się wyłącznie przy małych stadach. W obiektach utrzymujących kilkadziesiąt sztuk bydła proc
Zastosowanie anodowanych tabliczek w identyfikacji urządzeń – co warto wiedzieć?
Anodowane tabliczki zyskują popularność w różnych branżach dzięki swoim zaletom w kontekście identyfikacji. Proces anodowania nadaje aluminium wyjątkową odporność na korozję i uszkodzenia mechaniczne, co sprawia, że są one zarówno trwałe, jak i estetyczne. Oferują produkt odporny na warunki atmosfer