Artykuł sponsorowany
Kiedy skan 3D pozwala odtworzyć zużytą część bez rysunku technicznego
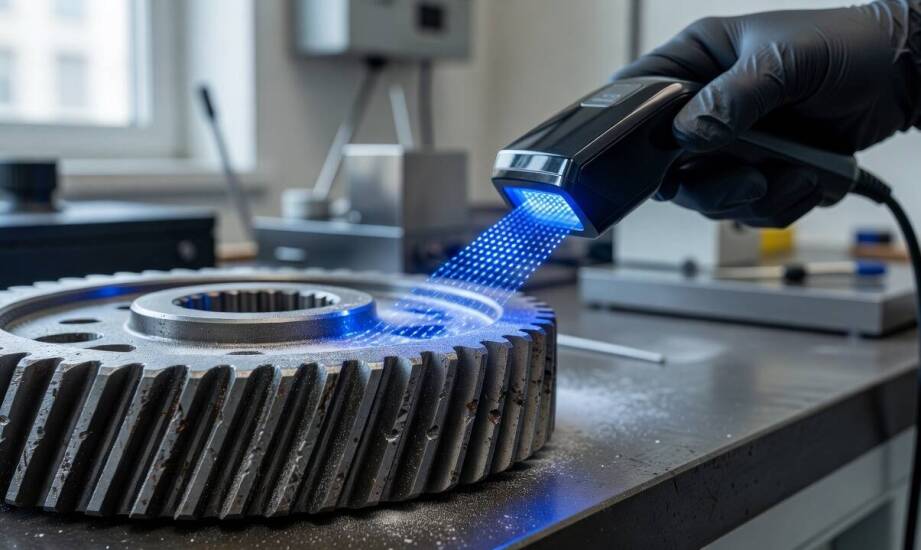
Awarie maszyn przemysłowych często wiążą się z uszkodzeniem elementów, do których brakuje dokumentacji technicznej. Rysunki konstrukcyjne z czasem giną, a producenci przestają wspierać starsze linie technologiczne. Utrzymanie ciągłości produkcji wymaga wtedy szybkiego odtworzenia zużytej części. W takich sytuacjach inżynierowie sięgają po bezdotykowe metody pomiarowe. Zlecając skan we Wrocławiu lub w innych ośrodkach przemysłowych, zakłady produkcyjne zyskują możliwość szybkiego przeniesienia fizycznej geometrii uszkodzonego detalu do środowiska cyfrowego. Proces ten otwiera drogę do inżynierii odwrotnej i ponownego uruchomienia maszyny.
Co rejestruje sprzęt pomiarowy i od czego zależy jakość
Urządzenia optyczne zapisują kształt obiektu poprzez projekcję prążków światła lub wiązki lasera. Proces ten tworzy gęstą chmurę punktów, która następnie zamienia się w cyfrową siatkę trójkątów. Plik ten odwzorowuje wyłącznie zewnętrzną geometrię części, uwzględniając jej rzeczywiste odchyłki oraz ślady zużycia. Brakuje w nim natomiast jakichkolwiek informacji o strukturze wewnętrznej, grubości ścianek w zamkniętych profilach czy rodzaju użytego stopu.
Jakość zebranych danych zależy ściśle od właściwości fizycznych samego detalu. Problematyczne bywają powierzchnie lustrzane, przezroczyste oraz głęboko czarne, ponieważ pochłaniają lub rozpraszają światło rzutnika. Wielkość elementu oraz głębokość jego otworów również wpływają na możliwość prawidłowego uchwycenia detali. Ograniczony dostęp optyczny do ciasnych kieszeni sprawia, że skaner nie widzi dna, co wymusza stosowanie dodatkowych metod pomiarowych.
Rozdzielczość i błąd pomiaru różnią się w zależności od użytego sprzętu oraz warunków otoczenia. Często podawane wartości rzędu 0,02 mm czy 0,025 mm odnoszą się do konkretnych skanerów badanych w ściśle kontrolowanych warunkach. Opierają się one na wytycznej VDI/VDE 2634, która służy do oceny i akceptacji systemów optycznych 3D, a nie stanowi uniwersalnej gwarancji stałej dokładności w każdym środowisku przemysłowym. Jeśli projekt wymaga ciaśniejszych tolerancji, inżynierowie weryfikują wybrane wymiary za pomocą stykowej maszyny współrzędnościowej.
Przygotowanie fizycznego detalu i cyfrowe przetwarzanie danych
Rozpoczęcie prac pomiarowych wymaga odpowiedniego przygotowania fizycznego obiektu. Detal musi zostać dokładnie oczyszczony ze smarów, kurzu oraz rdzy, które mogłyby zniekształcić odczyt powierzchni. Jeśli element charakteryzuje się dużym połyskiem, operator pokrywa go cienką warstwą kredowego sprayu matującego. Substancja ta nakładana z odległości kilkunastu centymetrów eliminuje refleksy świetlne bez zmiany rzeczywistych wymiarów części. Na obiekcie lub w jego bezpośrednim otoczeniu nakleja się także punkty referencyjne. Te niewielkie znaczniki pozwalają oprogramowaniu na bieżąco orientować położenie głowicy w przestrzeni i łączyć poszczególne ujęcia w spójną całość.
Po zakończeniu fazy fizycznej następuje etap obróbki cyfrowej. Zarejestrowana chmura punktów przechodzi przez proces filtrowania, który usuwa szumy i niepotrzebne artefakty otoczenia. Powstała siatka trójkątów stanowi zaledwie punkt wyjścia do inżynierii odwrotnej. Specjalistyczne oprogramowanie służy do nałożenia na nią geometrycznych prymitywów, takich jak walce, płaszczyzny czy stożki. Inżynier konstruktor analizuje uszkodzenia i koryguje deformacje, przywracając modelowi jego pierwotne założenia wymiarowe.
Przekształcenie siatki w parametryczny model bryłowy pozwala na wygenerowanie pliku w formacie STEP. Taki dokument jest już w pełni czytelny dla środowisk CAD oraz systemów CAM sterujących maszynami produkcyjnymi. Firma 3D Expert Rafał Mrzygłód opiera swoje usługi na łączeniu tych etapów. Cyfrowy model trafia bezpośrednio na centra obróbcze CNC lub zaawansowane drukarki przemysłowe, co umożliwia szybkie wytworzenie w pełni funkcjonalnego zamiennika.
Kiedy optyczne technologie pomiarowe wystarczą do odtworzenia
Zastosowanie optycznych technologii pomiarowych sprawdza się najlepiej wtedy, gdy głównym wyzwaniem pozostaje skomplikowana powierzchnia zewnętrzna lub brak jakiejkolwiek dokumentacji. Skaner błyskawicznie rejestruje obłe kształty, odlewy oraz swobodne krzywizny, których ręczne zmierzenie suwmiarką zajęłoby wiele dni. Pozwala to na szybką naprawę zabytkowych mechanizmów, wirników pomp czy nietypowych przekładni zębatych.
Technologia ta ma jednak swoje ograniczenia i w wielu scenariuszach stanowi zaledwie ułamek procesu inżynieryjnego. Samo odwzorowanie zużytej powłoki nie wystarczy do wyprodukowania nowej części o odpowiedniej wytrzymałości. Konstruktor musi dodatkowo określić ukryte pasowania, dobrać właściwy materiał i zdefiniować tolerancje geometryczne pod kątem wybranej metody wytwarzania. Połączenie zaawansowanych systemów optycznych, wiedzy z zakresu mechaniki oraz obróbki skrawaniem daje pewność, że zrekonstruowany element przywróci maszynie sprawność operacyjną.
Kategorie artykułów
Polecane artykuły
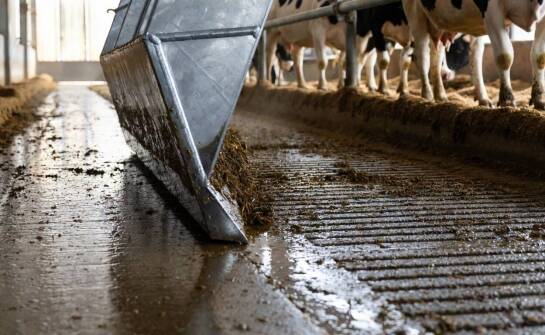
Jak działa automatyczny zgarniacz obornika i od czego zależy jego dopasowanie do obory
Codzienne gromadzenie się odchodów na korytarzach gnojno-spacerowych wymusza stałą obsługę, zwłaszcza w większych gospodarstwach hodowlanych. Ręczne usuwanie nawozu przy użyciu narzędzi gospodarskich sprawdza się wyłącznie przy małych stadach. W obiektach utrzymujących kilkadziesiąt sztuk bydła proc
Zastosowanie anodowanych tabliczek w identyfikacji urządzeń – co warto wiedzieć?
Anodowane tabliczki zyskują popularność w różnych branżach dzięki swoim zaletom w kontekście identyfikacji. Proces anodowania nadaje aluminium wyjątkową odporność na korozję i uszkodzenia mechaniczne, co sprawia, że są one zarówno trwałe, jak i estetyczne. Oferują produkt odporny na warunki atmosfer